Solución de tratamiento de agua en contenedor para la industria de fabricación de papel
1. Descripción general del proyecto (Caso de proyecto)
Este proyecto es un sistema de ósmosis inversa en contenedor para la reutilización de aguas residuales industriales diseñado para una planta de fabricación de papel higiénico ubicada en Chile.
El sistema trata y recupera las aguas residuales generadas por dos fuentes industriales internas:
- Efluente de la planta de tratamiento de aguas residuales
- Efluente del sistema de tratamiento de residuos industriales líquidos
Ambas corrientes se generan dentro de la misma instalación y se combinan como agua de alimentación para el tratamiento avanzado y la reutilización.
El objetivo de este proyecto es permitir la reutilización estable de agua industrial y reducir el consumo de agua dulce en los procesos de producción.
2. Desafíos de calidad del agua (agua industrial en Chile)
Según el análisis del agua de alimentación, los principales desafíos incluyen:
2.1 Alta concentración de cloruro
Los niveles de cloruro superan los requisitos de reutilización, lo que puede causar:
- Corrosión en sistemas de tuberías
- Mayor riesgo de incrustación en membranas de ósmosis inversa
- Menor estabilidad del sistema a largo plazo
2.2 Niveles elevados de sulfato
La alta concentración de sulfato provoca:
- Formación de incrustaciones en membranas de ósmosis inversa
- Menor eficiencia de la membrana
- Mayor frecuencia de limpieza química
2.3 Riesgo de contaminación microbiana
Una de las corrientes de entrada (efluente relacionado con aguas residuales) contiene coliformes fecales, lo que genera:
- Alto riesgo de incrustación biológica
- Formación de biopelícula en tuberías y membranas
- Posible recrecimiento de microorganismos en el agua de reúso
👉 Por lo tanto, la desinfección de pretratamiento antes de la ósmosis inversa es esencial.
2.4 Aguas residuales complejas de doble fuente
El sistema trata aguas residuales mixtas provenientes de:
- Planta de tratamiento biológico de aguas residuales
- Corriente de residuos líquidos industriales
Esto da como resultado:
- Calidad fluctuante del agua de alimentación
- Alto riesgo de ensuciamiento
- Necesidad de un diseño de pretratamiento estable y robusto
3. Solución de ósmosis inversa contenerizada de Guanya
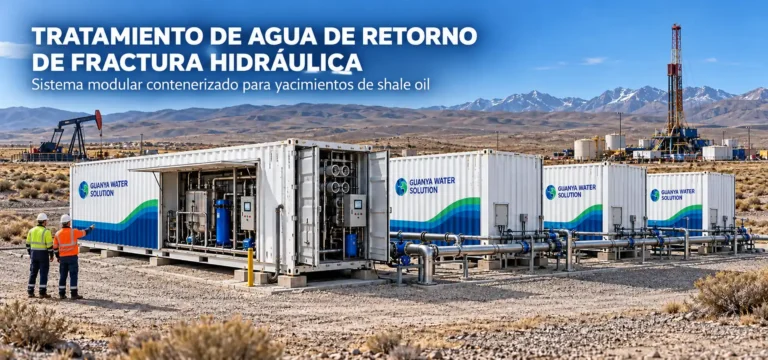
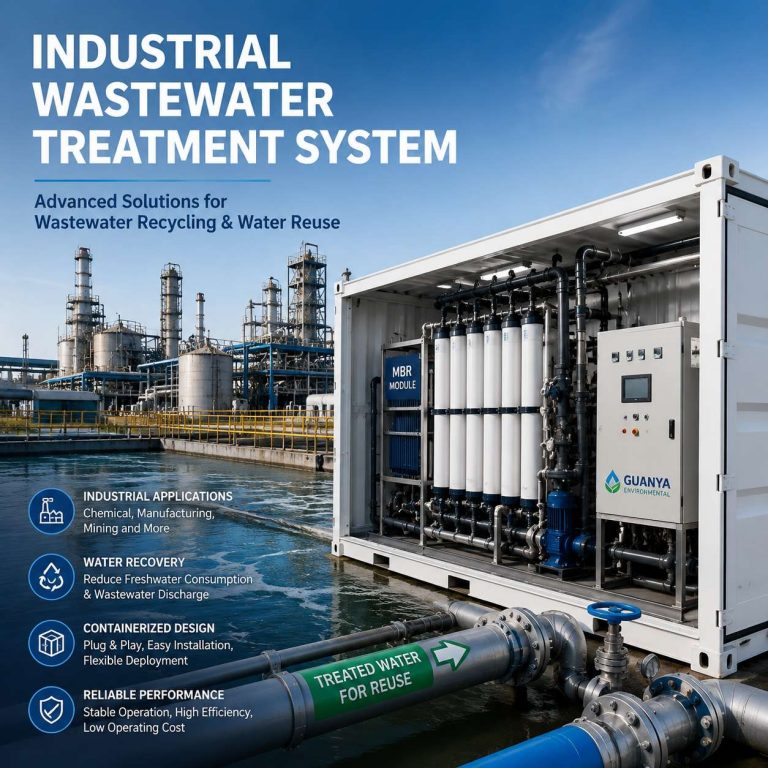
Para resolver estos desafíos, Guanya diseñó un sistema de tratamiento de agua por ósmosis inversa contenerizado de 40 pies con integración total en fábrica.
El sistema incluye un proceso de tratamiento completo de múltiples etapas:
✔ Sistema de pretratamiento
- Unidad de desinfección UV (control microbiano)
- Filtración con arena de cuarzo (eliminación de sólidos en suspensión)
- Filtro de arena de manganeso (eliminación de hierro)
- Filtro de carbón activado (eliminación de materia orgánica)
- Filtración con cartucho de 5 micras (filtración fina)
✔ Sistema de dosificación química
- Dosificación de antincrustante antes del sistema de ósmosis inversa
- Previene la incrustación causada por altos niveles de sulfato y cloruro
- Protege el rendimiento y la estabilidad de la membrana
✔ Sistema de ósmosis inversa
- Membranas de ósmosis inversa antiincrustantes de grado industrial
- Alta tasa de rechazo de sales y contaminantes
- Funcionamiento estable bajo condiciones variables del agua de alimentación
✔ Sistema de control automático
- Sistema de control inteligente PLC
- Monitoreo en tiempo real de conductividad y presión
- Sistema de alarmas y protección automático
4. Flujo del proceso de tratamiento de agua
El proceso completo de tratamiento es el siguiente:
Agua cruda
→ Desinfección UV
→ Filtración con arena
→ Filtración con arena de manganeso
→ Filtración con carbón activado
→ Filtración con cartucho
→ Dosificación de antincrustante
→ Sistema de ósmosis inversa
→ Tanque de reutilización de agua
5. Ventajas clave del sistema
✔ Diseño contenedorizado Plug & Play
Totalmente ensamblado en un contenedor de 40 pies, sin necesidad de obra civil.
✔ Operación estable para aguas residuales industriales
Diseñado para condiciones de aguas residuales complejas con alto contenido de cloruro y sulfato.
✔ Fuerte control biológico
La desinfección UV garantiza la eliminación eficaz de coliformes fecales antes de la ósmosis inversa (RO).
✔ Funcionamiento totalmente automático
El sistema de control PLC permite 24/7 un funcionamiento sin supervisión.
✔ Diseño de bajo mantenimiento
Las membranas antiincrustantes y el pretratamiento optimizado reducen la frecuencia de mantenimiento.
6. Rendimiento esperado del tratamiento de agua
Tras el tratamiento, el sistema alcanza una calidad de agua de reutilización estable:
- Tasa de eliminación de sulfato ≥ 97%
- Tasa de eliminación de cloruro ≥ 97%
- Eficiencia de eliminación de hierro ≥ 99%
- Turbidez ≤ 0.1 NTU
- Conductividad ≤ 50 µS/cm
- Coliformes fecales: no detectados
El agua tratada puede reutilizarse para procesos de producción industrial, sistemas de limpieza y circulación interna de agua.
7. Configuración del sistema (diseño contenedorizado de 40ft)
El sistema está totalmente integrado en un contenedor estándar de 40 pies, incluyendo:
- Zona de pretratamiento
- Zona del sistema de membranas de ósmosis inversa
- Sistema de dosificación química
- Sistema de control eléctrico PLC
- Sistema de limpieza CIP
Este diseño modular garantiza una instalación rápida y un transporte sencillo.
8. Ámbito de aplicación
Este sistema de ósmosis inversa contenerizado es adecuado para:
- Reutilización de aguas residuales de la fabricación de papel
- Sistemas industriales de agua de reciclaje
- Recuperación de agua en plantas de fabricación
- Tratamiento de aguas residuales industriales de alta salinidad
9. Resumen de ingeniería
Este proyecto en Chile demuestra una solución de reutilización de aguas residuales industriales de alta salinidad mediante tecnología de ósmosis inversa contenerizada.
El sistema está diseñado específicamente para tratar:
- Aguas residuales con alto contenido de cloruros y sulfatos
- Contaminación biológica (coliformes fecales)
- Requisitos de reutilización de agua de proceso industrial
- Operación industrial continua de 24 horas
Proporciona una solución estable y confiable para el reciclaje de agua industrial en instalaciones de producción de papel, mejorando significativamentela eficiencia hídrica y reduciendo la dependencia de agua dulce.